低相互変調解析
受動相互変調は、高出力時にしか現れない故障モードです。2 つのきれいなキャリアがわずかに非線形な接合部で出会うと、受信帯域に落ちる相互変調積が発生し、小信号ベンチで完璧だったセクターがアップリンクを失います。PIM を正しく測定するには、被測定デバイスよりも静かなテストチェーンが必要です。
一般的な PIM 試験要件
事業者の仕様が優先されます。以下は代表的な条件です。
| パラメータ | 一般的な要件 | 該当シリーズ | 備考 |
|---|
| 試験キャリア | 2 × 43 dBm | 低 PIM チェーン | 標準的な 2 トーン法 |
| 測定フロア | ≤ -160 dBc | 低 PIM N 型 | チェーンは限度を上回る性能が必要 |
| コネクタ ファミリー | N 型、4.3-10 | 低 PIM シリーズ | ねじ式、高い接触圧 |
| 締結トルク | IEC 61169-16 による | 全低 PIM シリーズ | トルク不足が典型的な原因 |
| 試験方法 | 静的・動的 | 低 PIM アセンブリ | 動的試験で現場故障を発見 |
| 繰り返し | 複数回の接続サイクル | 全低 PIM シリーズ | 真の合格を確認 |
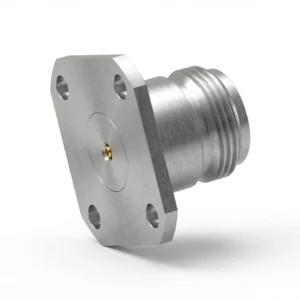
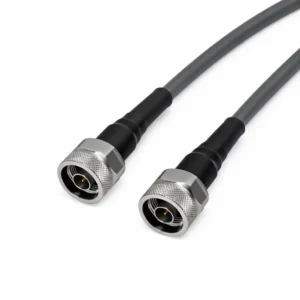
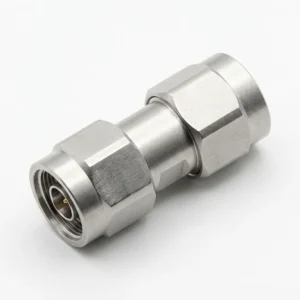
PIM 測定向けインターフェース
低 PIM テストチェーンの代表的な出発点です。限度値とデバイスのインターフェースをお送りいただければ、チェーンのお見積もりをいたします。
PIM ベンチを構築中ですか?
測定限度、キャリア、デバイスのインターフェースをお送りいただければ、当社のエンジニアがチェーンをご提案します。